جوهر صدأ قناة الفولاذ هو أن الفولاذ الكربوني يتعرض للتآكل الكهروكيميائي في بيئة رطبة/مؤكسدة. يحتوي فولاذ القناة على أخاديد وزوايا عديدة، مما يجعله أكثر عرضة لتراكم الماء والغبار، وبالتالي يكون أكثر عرضة للصدأ مقارنة بالألواح المسطحة. فيما يلي ثلاث طبقات من الحلول التي يمكنك تنفيذها: معالجة العمليات ← عملية الإنتاج ← الحفاظ على التخزين.
1. ما الذي يمكن عمله في هذه العملية؟ (الأكثر فعالية هو حل المشكلة من المصدر)
| عملية | القدرة على مقاومة-الصدأ | السيناريوهات القابلة للتطبيق | النقاط الرئيسية |
| الجلفنة بالغمس الساخن-(HDG) | ★★★★★ | في الهواء الطلق، قناة الصلب الهيكلية | الأكثر استخدامًا، تعمل طبقة الزنك كأنود للحماية، مع عمر يصل إلى 20 عامًا؛ انتبه إلى التبريد الشامل بعد الجلفنة لتجنب الصدأ الأبيض |
| جلفنة كهربائية-جلفنة باردة-جلفنة | ★★★ | معدل دوران داخلي-على المدى القصير | طبقة رقيقة من الزنك، مظهر جيد، لكن مقاومة التآكل أقل بكثير من الجلفنة الساخنة |
| إيبوكسي زنك-طبقة أساس غنية + طبقة علوية | ★★★★ | مشاريع الهياكل الفولاذية،-مضادة للتآكل-شديدة التحمل | أولاً، الرمل لإزالة الصدأ وفقًا لمعيار Sa2.5، يجب أن يكون محتوى الزنك في التمهيدي أكبر من أو يساوي 70٪، ثم قم بخلط الطلاء المتوسط من أكسيد الحديد الإيبوكسي + طبقة علوية من البولي يوريثين. |
| زيت مضاد-للصدأ / عامل تخميل | ★★ | تصدير الشحن والمخزون-قصير الأجل | Inter-معالجة مضادة-للصدأ، بتكلفة منخفضة، وتتطلب إعادة تطبيق بشكل منتظم |
| معالجة صناعة السبائك (مثل الفولاذ المقاوم للطقس-) | ★★★★ | الهياكل المكشوفة في الهواء الطلق | تكوين طبقة صدأ كثيفة بإضافة النحاس، الكروم، النيكل، لكن التكلفة مرتفعة؛ العادي Q235/Q355 لم يكن لديك ذلك |
ثانيا. ما يجب الانتباه إليه أثناء عملية الإنتاج
- يجب تجفيف الغسيل الحمضي بسرعة.بعد الغسيل بالأحماض لإزالة الصدأ، يكون للسطح نشاط عالي للغاية. إذا كانت هناك رطوبة متبقية، فسوف تصدأ مرة أخرى في غضون ساعات قليلة. الغسيل الحمضي ← الغسيل المائي ← التعادل ← يجب أن يكون التجفيف بالهواء الساخن مستمرًا، ولا يتم تكديسه في الخارج في انتظاره.
- التحكم في الحرارة المتبقية من الرسم المتداول/البارد.عندما يترك الفولاذ الطبقة الباردة، إذا كانت درجة الحرارة أعلى من البيئة، فسوف يتكثف ("التعرق") عند تعرضه للهواء الرطب. يجب تكديسها بعد تبريدها تمامًا إلى درجة حرارة الغرفة أو ترك فجوات تهوية عند التكديس.
- التعامل مع حواف القطع/الحفر.تعتبر أسطح القطع وحواف الحفر نقاط ضعف في مقاومة-الصدأ (الطبقة المجلفنة تالفة)، ويجب إعادة طلاءها-بطبقة أساسية غنية بالزنك- أو طلاء إصلاح مجلفن بعد المعالجة، ويجب ألا يتم كشفها.
- تجنب التلوث المتبادل-.سيؤدي قطع بقايا السوائل وعرق اليد والحمض -القاعدية الموجودة على خط الإنتاج إلى تسريع عملية الصدأ. ارتداء القفازات أثناء النقل، وفصل منطقة المنتج النهائي عن منطقة الغسيل الحمضي.
- منع "الصدأ الأبيض" على الأجزاء المجلفنة.إذا لم يتم تجفيف الجلفنة الساخنة بالكامل قبل التغليف المحكم، فسوف يتشكل الصدأ الأبيض (كربونات الزنك الأساسية) في بيئة رطبة ومغلقة. المتطلبات: تخميل وتجفيف كامل بعد الجلفنة، وإضافة مادة مجففة عند التعبئة، وفصل القنوات الفولاذية بشرائط خشبية وترك فجوات.
ثالثا. احتياطات التخزين (المستودع/الشحن).
- ارفع وابتعد عن الأرض:استخدام كتل خشبية أو دعامات فولاذية لرفع قاع القناة الفولاذية أكبر من أو يساوي 15 سم لمنع الاتصال المباشر بالرطوبة الأرضية. لا تكدس مباشرة على الأرض الأسمنتية.
- التهوية والجفاف:يجب التحكم في الرطوبة النسبية للمستودع بأقل من 60%. إغلاق النوافذ في الأيام الممطرة، والتهوية في الأيام المشمسة؛ قم بتكديس القناة الفولاذية بحيث تكون الأخاديد متجهة لأسفل أو جانبية لتجنب تراكم الماء والغبار.
- التصنيف والعزلة:قم بتخزين الأجزاء المجلفنة والمواد السوداء بشكل منفصل لتجنب تلف طبقة الزنك من الأجسام الصلبة؛ فصل الدفعات والمواصفات المختلفة لتقليل المناولة.
- الغطاء ولكن ليس الختم: عند التغطية بقماش مقاوم للماء، اترك فتحات التهوية. الختم الكامل سوف يسبب التكثيف بسبب اختلاف درجات الحرارة؛ ضع المادة المجففة في حاوية الشحن (على الأقل 4-6 قطع لكل حاوية مقاس 20 قدمًا).
- أولًا-داخل، أول-خارج:تتراوح فترة صلاحية طبقة الزيت/التخميل-المضادة للصدأ عادةً من 3 إلى 6 أشهر. أعد الفحص وأعد التقديم إذا تجاوز المخزون هذه الفترة.
- تجنب البيئات المسببة للتآكل: الابتعاد عن مصانع الكيماويات، ومناطق رش الملح الساحلية، وساحات الفحم؛ إذا كان لا مفر منه، قم بالترقية إلى حلول الجلفنة الساخنة أو الطلاء.
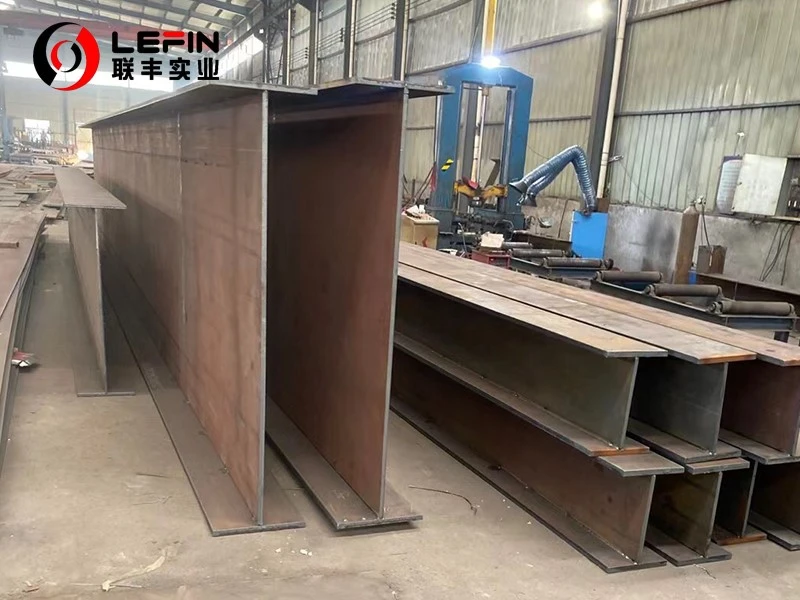
باختصار، اعتمد على الزيت على المدى-القصير، وعلى الجلفنة على المدى-المتوسط، وعلى الطلاء على المدى-الطويل
استخدام زيت مضاد للصدأ- للانتقال بين العمليات، واختيار الجلفنة الساخنة للمنتجات النهائية، واستخدام نظام الطلاء الغني بالزنك الإيبوكسي-للتآكل-المقاوم للخدمة الشاقة-في المناطق الخارجية؛ في الإنتاج، يتم التركيز على "التجفيف" و"إعادة طلاء حواف القطع-"، وفي التخزين، يتم التركيز على "الرفع والتهوية وعدم تراكم الماء في الأخاديد".