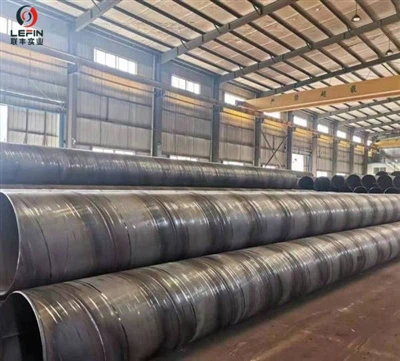
1. لماذا ينحني: الأمر كله يعود إلى شيء واحد
جوهر الانحناء هو "التوزيع غير المتساوي للضغط الداخلي + عدم التماثل في القوة الخارجية/التأثير الحراري". أثناء عمليات تشكيل الأنابيب، واللحام، والمعالجة الحرارية، إذا كان هناك تدرج في درجة الحرارة، أو اختلاف تشوه، أو اختلاف في البنية المجهرية في الاتجاه المحيطي أو الطولي في أي مرحلة، فسوف يترك ذلك إجهادًا متبقيًا غير متماثل داخل الأنبوب؛ بعد تحرير الضغط، سينحني الأنبوب نحو الجانب بضغط أقل.
يمكنك التفكير في الأمر بهذه الطريقة: تتقلص/تتشوه "جوانب" جدار الأنبوب بشكل مختلف. إنه مثل لوح مبلل حيث يجف أحد الجانبين بشكل أسرع من الآخر. بمجرد أن يجف، فإنه يتجعد بشكل طبيعي.
ثانيا. ما هي خطوات الإنتاج التي حدث بها خطأ (حدد كل خطوة واحدة تلو الأخرى)؟
| خطوة | الأسباب النموذجية | علامات |
| مواد خام | لم يتم تحرير الضغط المتبقي من تدحرج اللوحة؛ الفصل في التكوين (متفاوت C، Mn)؛ | اختلاف سمك الجدار الجانبي بعد التشكيل في الأنبوب، يتم تحرير الضغط وينحني الأنبوب بأكمله تلقائيًا |
| تشكيل (الأولوية) | تآكل لفات التشكيل، قوة الضغط غير المتساوية، انحراف الخط المركزي للقالب؛ عدم كفاية شد التفكيك، انحراف لوحة توجيه التغذية مما يتسبب في دخول الشريط الفولاذي إلى منطقة التشكيل بزاوية؛ عدم كفاية الانحناء المسبق، وتباعد JCO / فتح القالب بشكل غير معقول | تمديد غير متساوي على جانبي قطعة الأنبوب، وانحراف الانحناء التراكمي عن المسار الأول، وقد تؤدي الحالات الشديدة إلى تشوه ملتوي حلزوني |
| اللحام (الأبرز) | اللحام من جانب واحد-مع مدخلات حرارية مركزة، يكون انكماش التبريد لدرزة اللحام أكبر بكثير من انكماش المادة الأساسية، وينحني الأنبوب باتجاه خط اللحام (أي "انحناء اللحام")؛ إدخال حرارة غير متساوٍ على جانبي اللحام -المزدوج الجوانب؛ الارتفاع الزائد غير المتماثل لدرزة اللحام من الداخل والخارج مما يشكل "تأثير الضلع"؛ عدم تطابق تشوه اللحام في نهاية الأنبوب مما يتسبب في التفاف النهاية |
الانحناء الاتجاهي نحو خط اللحام |
| المعالجة الحرارية/التبريد | تبريد المياه المحلية (مثل الفحص الحراري اليدوي مع رش المياه المحلية)، فرق كبير في درجة الحرارة بين أعلى / أسفل / يسار / يمين | الفرق الحراري ← الإجهاد الحراري ← الانحناء الكلي |
| التوسيع / ضغط الماء | معلمات التوسيع غير الصحيحة، ومعدل الإجهاد المحوري غير المتكافئ؛ إعادة توزيع الإجهاد المتبقي بعد اختبار ضغط الماء | التعرض للانحناء المحتمل أو توليد تشوه جديد |
| استقامة نفسها | اختلال محاذاة بكرات التقويم أو تآكلها الشديد، والضغط غير المتسق بين البكرات الثلاث، والمسافة الكبيرة جدًا بين البكرات | المزيد من الاستقامة → المزيد من الانحناء / ثني النهاية / عدم -الاستدارة المحلية |
| آلة التحكم في القطر | معايرة المعدات غير الموثوقة والتجميع والتعديل غير المناسبين | يحدث الانحناء المفرط مباشرة بعد إخراج الخط |
| الرفع / التراص | نقاط دعم غير كافية للأنابيب الطويلة (نقاط رفع قليلة)، طبقات متراصة مفرطة |
الوزن يسبب انحناء البلاستيك بسبب الجاذبية (سبب خارجي) |
لاستكمال إجماع الصناعة: نظرًا لحقيقة أن جميع البكرات الموجودة على خط الإنتاج تقريبًا لا يمكن محاذاة بشكل مثالي في خط مستقيم، فإن الانحرافات الصغيرة في ترتيب البكرات للأنابيب الأطول من المرجح أن يتم تضخيمها إلى انحناءات واضحة - وهذا هو عامل التضخيم المتأصل لثني الأنابيب الطويلة ذات القطر الكبير-، وكذلك سبب إضافة تباعد البكرات وعدد البكرات في خطة التسوية اللاحقة.
ثالثا. كيفية تجنب ذلك (المنع له الأولوية، التحكم الكامل في السلسلة-)
- مصدر: التحكم في الضغط المتبقي لشريط اللوحة وتوحيد سمك الجدار، وفحص فرق سمك الجدار الجانبي قبل التغذية؛
- تشكيل: التأكد من محاذاة القالب ودقة نظام الأسطوانة، والتأكد من الثني المسبق الكافي، ومعلمات JCO المعقولة، وتوتر الفك المستقر، وعدم وجود انحراف في التغذية؛
- لحام: التحكم في تناسق مدخلات الحرارة على الجانبين الداخلي والخارجي، وضمان معالجة التلدين الكافية لدرزة اللحام (التليين غير الكافي سيؤدي إلى إجهاد حراري متبقي على جانب خط اللحام، والذي ينحني في نفس اتجاه خط اللحام بعد التبريد)؛ ضمان ارتفاع التماس اللحام موحدة؛
- التبريد/المعالجة الحرارية: تجنب التبريد السريع المحلي، والحفاظ على فرق درجة الحرارة أثناء التسخين المتساوي في حدود 15 درجة، وضمان سرعة الرياح الموحدة على سرير التبريد؛
- صيانة آلة الاستقامة: استبدل بكرات التقويم في الوقت المناسب، وحافظ على ثبات الضغط وزاوية الأسطوانة للبكرات الثلاث؛
- تَخطِيط: زيادة عدد وتباعد بكرات التشكيل/اللحام لتعويض الانحراف التراكمي لخط الأسطوانة؛
- اللوجستية: استخدم نقاط دعم متعددة للرفع (أنابيب طويلة أكبر من أو تساوي نقطتي دعم)، وتحكم في طبقة التراص، وخزنها بشكل أنيق.